
Biến dạng khi hàn inox không chỉ ảnh hưởng đến ngoại quan mối hàn mà còn làm sai lệch kích thước, gây khó khăn khi lắp ráp và tăng chi phí chỉnh sửa. Do đó, cần xác định nguyên nhân gây ra tình trạng để có cách phòng tránh, xử lý phù hợp. Đảm bảo mối hàn đẹp, chất lượng, đặc biệt khi hàn các chi tiết mỏng, kết cấu dài hoặc sản phẩm yêu cầu độ chính xác cao.
1. Nguyên nhân gây biến dạng khi hàn inox
Nhiệt đầu vào làm kim loại giãn nở và co rút
Khi hàn inox, vùng kim loại gần hồ quang nóng lên nhanh chóng rồi co lại khi nguội, trong khi nhiệt độ các khu vực xung quanh thay đổi chậm hơn. Chênh lệch giãn nở và co rút giữa các vùng tạo ra ứng suất khiến inox dễ cong vênh. Còn nhiệt đầu vào quá lớn hoặc tập trung tại một vị trí làm tăng nguy cơ biến dạng.
Đặc tính vật liệu làm tăng nguy cơ cong vênh
Inox Austenit như 304 và 316 có hệ số giãn nở nhiệt cao hơn và độ dẫn nhiệt thấp hơn thép Carbon thông thường. Vì vậy, nhiệt dễ tập trung gần vùng hàn, tạo ra chênh lệch nhiệt độ lớn giữa các khu vực. Đặc điểm này khiến inox – đặc biệt là tấm mỏng và chi tiết dài dễ biến dạng nếu chế độ hàn không phù hợp.
Trình tự hàn và kết cấu sản phẩm làm biến dạng tích lũy
Hàn liên tục theo một hướng hoặc tập trung nhiều đường hàn tại cùng một khu vực khiến lực co rút phân bố không đồng đều cũng là nguyên nhân gây cong, xoắn hoặc lệch góc. Nguy cơ này càng cao với kết cấu dài, tấm mỏng và sản phẩm có nhiều mối hàn giao nhau. Nếu không kiểm soát trình tự hàn và vị trí gá giữ, biến dạng có thể tích lũy qua từng công đoạn.
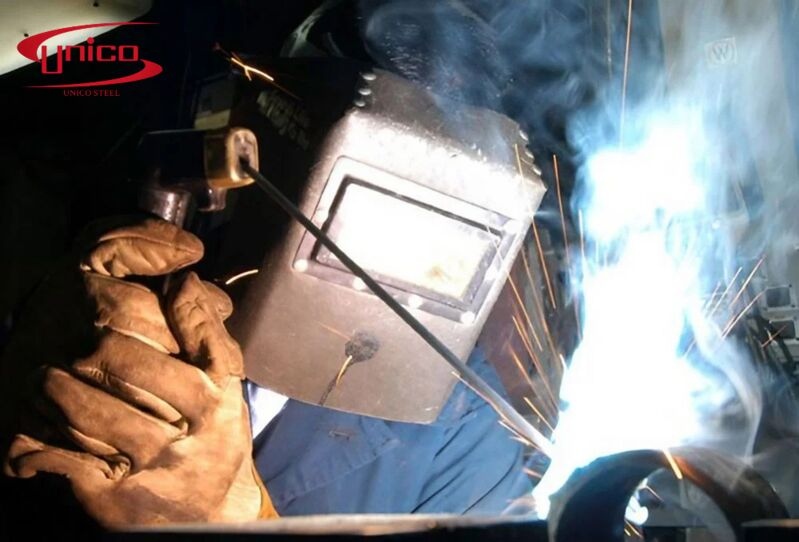
Nhiệt đầu vào quá lớn khi hàn inox có thể làm inox biến dạng
2. Các kiểu biến dạng thường gặp khi hàn inox
Inox có thể bị biến dạng theo nhiều kiểu khác nhau khi hàn. Xác định đúng kiểu biến dạng giúp lựa chọn biện pháp kiểm soát phù hợp và hiệu quả.
| Kiểu biến dạng | Đặc điểm đặc trưng | Nguyên nhân chủ yếu |
| Cong ngang | Tấm inox cong theo chiều rộng | Co rút không đều giữa vùng hàn và hai mép tấm |
| Cong dọc | Chi tiết cong theo chiều dài đường hàn | Co rút dọc đường hàn, đặc biệt khi hàn lệch về một phía |
| Vênh gốc | Hai tấm ghép vuông góc bị thay đổi góc sau hàn | Co rút không đều tại vị trí liên kết |
| Xoắn | Hai đầu chi tiết bị lệch khỏi cùng một mặt phẳng | Phân bố nhiệt và lực co rút không đối xứng |
| Co ngắn | Chiều dài hoặc khoảng cách giữa các chi tiết giảm | Kim loại co rút sau khi nguội |
| Lõm hoặc phồng cục bộ | Bề mặt tấm thay đổi quanh đường hàn | Nhiệt tập trung, chiều dày nhỏ hoặc kết cấu thiếu độ cứng |
Lưu ý: Inox sau khi hàn có thể xuất hiện một hoặc đồng thời nhiều dạng biến dạng. Chẳng hạn, tấm inox mỏng hàn thành khung có thể vừa cong dọc, vừa vênh góc tại các vị trí liên kết. Vì vậy, nên kiểm tra hình dạng tổng thể và kích thước chuẩn trước khi quyết định cách khắc phục.
3. Cách kiểm soát biến dạng khi hàn inox
Kiểm soát nhiệt đầu vào khi hàn
Điều chỉnh dòng điện, điện áp và tốc độ di chuyển mỏ hàn phù hợp với chiều dày inox và kiểu liên kết để hạn chế nhiệt tập trung quá mức. Với inox tấm mỏng, nên tránh giữ hồ quang quá lâu hoặc hàn đi hàn lại nhiều lần tại cùng một vị trí. Tuy nhiên, cần bảo đảm nhiệt đầu vào đủ để tạo mối hàn đạt yêu cầu, tránh giảm nhiệt quá mức gây thiếu ngấu hoặc thiếu liên kết.
Lựa chọn phương pháp hàn phù hợp
Chọn phương pháp hàn dựa trên chiều dày vật liệu, hình dạng kết cấu và yêu cầu chất lượng mối hàn. Hàn TIG phù hợp với inox mỏng và chi tiết cần độ chính xác cao, MIG/MAG thích hợp với sản xuất cần năng suất, trong khi hàn laser có lợi thế về vùng ảnh hưởng nhiệt hẹp ở những ứng dụng phù hợp. Phương pháp hàn phù hợp kết hợp với chế độ hàn tối ưu sẽ giúp hạn chế biến dạng mà vẫn bảo đảm chất lượng liên kết.
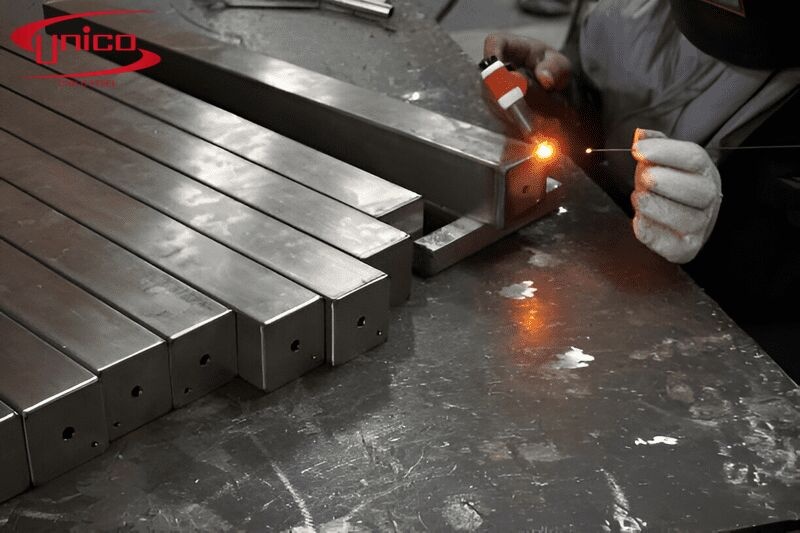
Lựa chọn phương pháp hàn phù hợp là cách kiểm soát biến dạng khi hàn inox hiệu quả nhất
Bố trí trình tự hàn và kiểm soát tích nhiệt
Với kết cấu có nhiều đường hàn, nên phân bố thứ tự hàn cân đối thay vì hàn liên tục toàn bộ một phía. Các phương pháp như hàn đối xứng, hàn phân đoạn hoặc hàn nhảy cóc giúp phân tán nhiệt và hạn chế lực co rút tập trung. Đồng thời, cần bố trí thời gian nghỉ hoặc luân phiên vị trí hàn khi cần thiết để tránh tích nhiệt, đặc biệt với kết cấu dài và tấm inox mỏng.
Gá kẹp và chuẩn bị mối ghép chính xác
Sử dụng bàn gá phẳng, kẹp cơ khí hoặc đồ gá định hình để giữ chi tiết đúng vị trí trong quá trình hàn. Trước khi hàn, cần kiểm tra độ phẳng của phôi, khe hở, độ khít và góc ghép, đồng thời bố trí các điểm đính hợp lý để hạn chế sai lệch kích thước. Không nên kẹp quá cứng vì ứng suất dư có thể khiến chi tiết biến dạng khi tháo gá. Với sản phẩm yêu cầu dung sai cao, cần xác định cả phương án gá và trình tự tháo gá.
Kiểm tra biến dạng trong và sau khi hàn
Đo kiểm độ phẳng, góc ghép và kích thước tại các công đoạn quan trọng để phát hiện sai lệch trước khi biến dạng tích lũy quá lớn. Sau khi hàn, nên để chi tiết nguội theo quy trình phù hợp rồi kiểm tra lại trước khi nắn chỉnh hoặc gia công hoàn thiện. Không nên tự ý làm nguội đột ngột bằng nước hoặc gia nhiệt chỉnh hình khi chưa đánh giá ảnh hưởng đến vật liệu. Với sản phẩm có yêu cầu dung sai nghiêm ngặt, cần thực hiện các bước chỉnh sửa theo quy trình kỹ thuật đã xác định.
4. Những sai lầm khiến inox càng hàn càng biến dạng
Hàn liên tục trên đường hàn quá dài
Khi hàn liên tục trên một đoạn dài, nhiệt lượng tập trung tại khu vực mối hàn khiến vật liệu giãn nở và co rút không đồng đều, từ đó làm tăng nguy cơ cong vênh. Với những kết cấu phù hợp, hãy chia đường hàn thành từng đoạn và bố trí thứ tự hàn hợp lý để phân tán nhiệt, hạn chế lực co rút tập trung tại một vị trí.
Tăng kích thước mối hàn quá mức cần thiết
Mối hàn lớn hơn yêu cầu thiết kế không đồng nghĩa với liên kết chắc chắn hơn, bởi lượng kim loại nóng chảy tăng cũng làm tăng mức độ co rút khi nguội. Vì vậy, cần kiểm soát kích thước mối hàn theo bản vẽ và yêu cầu kỹ thuật, tránh đắp thêm kim loại khi không cần thiết vì vừa tăng nhiệt đầu vào, vừa làm tăng nguy cơ biến dạng.
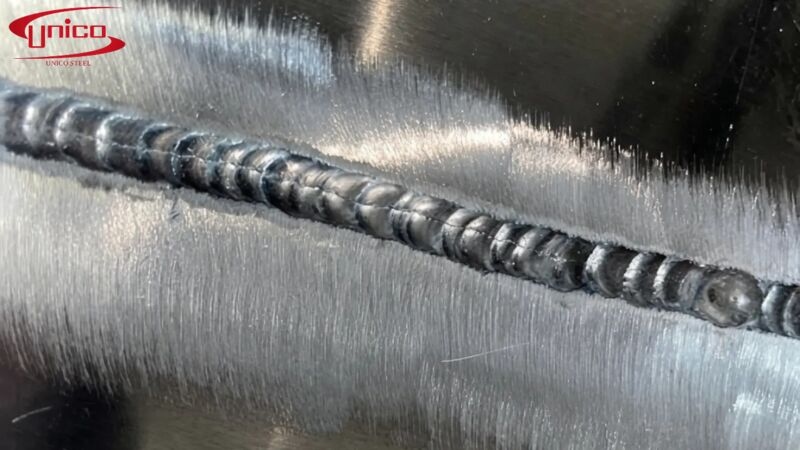
Hàn liên tục trên đường quá dài hay tăng kích thước mối hàn quá mức có thể làm tăng nguy cơ biến dạng khi hàn inox
Chỉ dựa vào đồ gá để chống cong vênh
Đồ gá giúp giữ chi tiết đúng vị trí trong quá trình hàn, nhưng không thể loại bỏ ứng suất phát sinh do nhiệt. Nếu nhiệt đầu vào quá lớn hoặc trình tự hàn không hợp lý, chi tiết vẫn có thể cong vênh khi tháo kẹp do ứng suất dư được giải phóng. Vì vậy, cần kết hợp gá kẹp với việc kiểm soát chế độ hàn và phân bố đường hàn phù hợp.
Nắn chỉnh khi chưa xác định rõ dạng biến dạng
Khi chi tiết bị cong hoặc xoắn, việc tác động lực hay gia nhiệt theo kinh nghiệm mà chưa đo kiểm có thể khiến một vị trí được chỉnh lại nhưng các vị trí khác tiếp tục sai lệch. Để tránh tình trạng này, cần xác định mức độ và dạng biến dạng trước khi chỉnh sửa, sau đó kiểm tra lại kích thước để đánh giá hiệu quả của từng bước xử lý.
Chỉ kiểm tra kích thước sau khi hoàn tất hàn
Nếu chỉ đo kiểm ở công đoạn cuối, sai lệch từ những đường hàn trước đã tích lũy và ảnh hưởng đến toàn bộ kết cấu, khiến việc khắc phục mất nhiều thời gian hơn. Thay vào đó, nên kiểm tra độ phẳng, góc và kích thước tại các công đoạn quan trọng để phát hiện biến dạng sớm, từ đó điều chỉnh kịp thời trước khi tiếp tục hàn.
Nếu tránh được những sai lầm này và tuân thủ các hướng dẫn trên, quá trình hàn inox sẽ thuận lợi hơn và tránh được tình trạng cong vênh, biến dạng. Quý khách cần sử dụng thép không gỉ hoặc tư vấn, hỗ trợ các phương án gia công theo yêu cầu, liên hệ UNICO Steel ngay hôm nay.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận