
Inox 440C nổi bật với độ cứng và khả năng chống mài mòn cao, tuy nhiên, không phải là mác inox chuyên dụng cho những kết cấu cần hàn. Khi gia nhiệt cục bộ, vùng ảnh hưởng nhiệt có thể trở nên rất cứng và dễ phát sinh ứng suất, làm tăng nguy cơ nứt trong hoặc sau khi hàn. Do đó, hàn inox 440C là một kỹ thuật phức tạp và yêu cầu cao về quy trình kiểm soát nhiệt.
1. Inox 440C có hàn được không?
Inox 440C là thép không gỉ Martensitic với hàm lượng Carbon cao, khoảng 0,95 – 1,20% nên có khả năng hóa cứng mạnh khi nguội. Vì vậy, có thể hàn inox 440C trong một số trường hợp, tuy nhiên, khả năng hàn kém và không phù hợp cho các ứng dụng hàn thông thường.
Đặc biệt, ở trạng thái có độ cứng cao thì hàn inox 440C càng khó. Nuyên nhân do nhiệt từ hồ quang làm thay đổi tổ chức kim loại ở vùng hàn và vùng ảnh hưởng nhiệt, sau đó vật liệu nguội nhanh dẫn đến hình thành vùng cứng và giòn. Nếu đồng thời xuất hiện ứng suất dư hoặc Hydrogen, nguy cơ nứt càng tăng.
Do đó, nếu chi tiết 440C bị nứt, gãy hoặc cần ghép nối, không nên xử lý giống cách hàn inox 304 hoặc 316. Trường hợp phải hàn, cần xác định inox 440C đang ở trạng thái ủ hay đã nhiệt luyện, chi tiết có yêu cầu giữ độ cứng hay không và mối hàn có ảnh hưởng đến khả năng làm việc của chi tiết hay không.
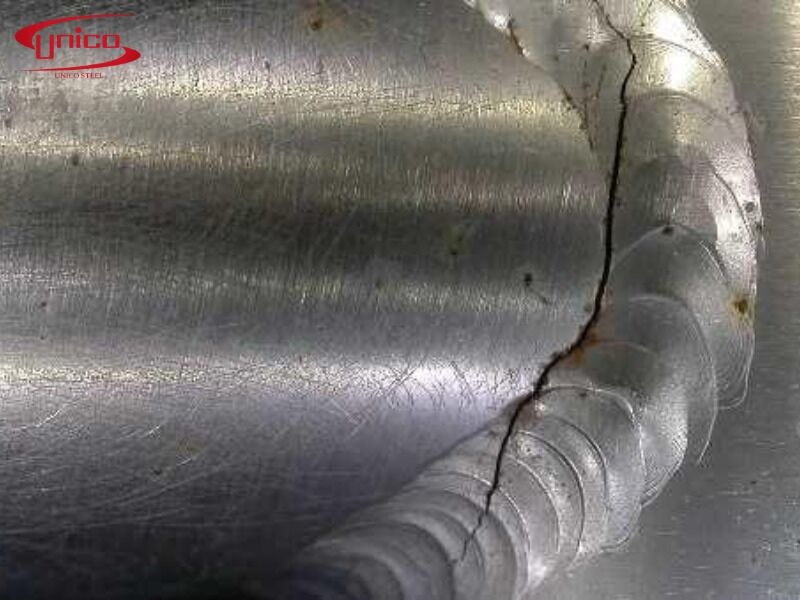
Inox 440C không phải là vật liệu dễ hàn, ngược lại, có nguy cơ cao bị nứt trong và sau hàn
2. Vì sao inox 440C dễ nứt khi hàn?
Hàm lượng Carbon cao làm vật liệu dễ hóa cứng
Inox 440C chứa khoảng 0,95–1,20% Carbon, hàm lượng cao giúp vật liệu đạt độ cứng lớn sau nhiệt luyện nhưng cũng làm tăng xu hướng hóa cứng khi hàn. Khi vùng kim loại xung quanh mối hàn bị nung nóng rồi nguội, tổ chức Martensitic dễ hình thành với độ cứng cao và độ dẻo thấp. Đây là nguyên nhân khiến khu vực này khó chịu được ứng suất phát sinh trong quá trình nguội, từ đó làm tăng nguy cơ nứt.
Vùng ảnh hưởng nhiệt trở nên cứng và giòn
Khi hàn inox 440C, nhiệt không chỉ tác động lên kim loại mối hàn mà còn làm thay đổi tổ chức của vùng ảnh hưởng nhiệt (HAZ). Khu vực này có thể hình thành vùng cứng với độ dẻo thấp do quá trình nung nóng và nguội nhanh. Khi ứng suất tập trung quanh mối hàn, vùng vật liệu đã bị hóa cứng này dễ phát sinh nứt, ngay cả khi đường hàn bên ngoài không có dấu hiệu bất thường
Hydrogen và ứng suất dư làm tăng nguy cơ nứt
Hydrogen, ứng suất dư và tổ chức Martensitic có độ cứng cao có thể kết hợp làm tăng nguy cơ nứt nguội khi hàn inox 440C. Trong quá trình nguội, kim loại hàn và vùng ảnh hưởng nhiệt co lại, tạo ra ứng suất kéo quanh mối hàn. Nếu Hydrogen tập trung trong vùng vật liệu có độ cứng cao và độ dẻo thấp, các ứng suất này dễ tạo thành và phát triển thành vết nứt sau khi mối hàn đã nguội.
3. Khác biệt khi hàn inox 440C ở trạng thái ủ và sau nhiệt luyện
Hàn inox 440C ở trạng thái ủ
Inox 440C ở trạng thái ủ có độ cứng thấp hơn trạng thái đã tôi và ram nên khả năng hàn tương đối thuận lợi hơn. Tuy nhiên, vật liệu vẫn có xu hướng hóa cứng khi nguội sau khi chịu nhiệt, đặc biệt tại vùng ảnh hưởng nhiệt. Vì vậy, inox 440C ở trạng thái ủ vẫn có nguy cơ nứt và không thể xem là loại inox dễ hàn.
Hàn inox 440C đã tôi và ram
Inox 440C sau khi tôi và ram có độ cứng cao nên càng nhạy cảm hơn với tác động nhiệt của quá trình hàn. Nhiệt hàn có thể làm thay đổi tổ chức và độ cứng tại vùng ảnh hưởng nhiệt, tạo ra sự chênh lệch cơ tính giữa khu vực hàn và phần vật liệu còn lại. Với các chi tiết yêu cầu độ cứng và khả năng chống mài mòn ổn định, sự thay đổi này có thể ảnh hưởng trực tiếp đến tính năng của chi tiết sau khi hàn.
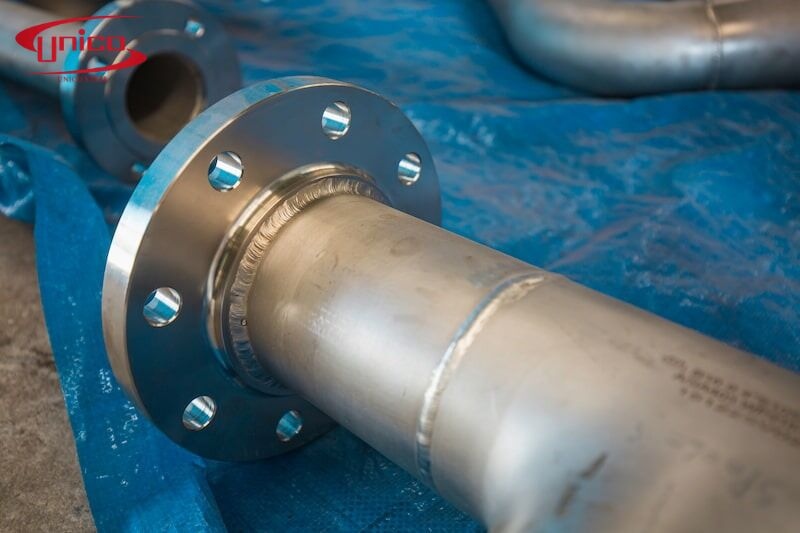
Ở trạng thái ủ, inox 440C dễ hàn hơn, tuy nhiên, vẫn có xu hướng hóa cứng khi nguội sau khi chịu nhiệt
4. Cách hạn chế nguy cơ nứt khi hàn inox 440C
Gia nhiệt trước khi hàn
Gia nhiệt trước khi hàn giúp giảm chênh lệch nhiệt độ giữa vùng hàn và phần vật liệu xung quanh, đồng thời làm chậm quá trình nguội sau khi hàn. Với thép không gỉ Martensitic nói chung, khoảng gia nhiệt trước phổ biến từ 200 – 300 độ C. Với inox 440C nói riêng, thường ở khoảng 260 độ C. Tuy nhiên, nhiệt độ thực tế còn phụ thuộc vào chiều dày, trạng thái nhiệt luyện và điều kiện hàn của từng chi tiết.
Kiểm soát nhiệt trong quá trình hàn
Kiểm soát nhiệt đầu vào giúp hạn chế sự chênh lệch nhiệt độ quá lớn giữa vùng hàn và phần vật liệu còn lại, qua đó giảm ứng suất nhiệt và nguy cơ biến dạng. Với inox 440C, việc duy trì nhiệt độ và trình tự hàn phù hợp đặc biệt quan trọng vì vật liệu này rất nhạy với sự thay đổi tổ chức khi chịu nhiệt và nguội.
Sử dụng vật liệu hàn và quy trình phù hợp
Vật liệu hàn cần được lựa chọn phù hợp với thành phần của chi tiết 440C, yêu cầu cơ tính và điều kiện làm việc sau hàn, thay vì sử dụng mặc định loại que hoặc dây hàn thường dùng cho inox 304, 316. Quy trình hàn cũng cần kiểm soát Hydrogen vì đây là một trong những yếu tố làm tăng nguy cơ nứt nguội ở thép Martensitic.
Xử lý nhiệt sau khi hàn
Xử lý nhiệt sau hàn giúp giảm ứng suất và kiểm soát sự thay đổi tổ chức tại khu vực chịu ảnh hưởng của nhiệt hàn. Với inox 440C, một số quy trình kỹ thuật sử dụng xử lý sau hàn thường ở khoảng 732 – 760 độ C trong thời gian nhất định rồi làm nguội chậm. Tuy nhiên, thông số này không áp dụng cố định cho mọi chi tiết, bởi trạng thái ban đầu, kích thước và yêu cầu độ cứng của inox 440C có thể khác nhau ở mỗi ứng dụng.
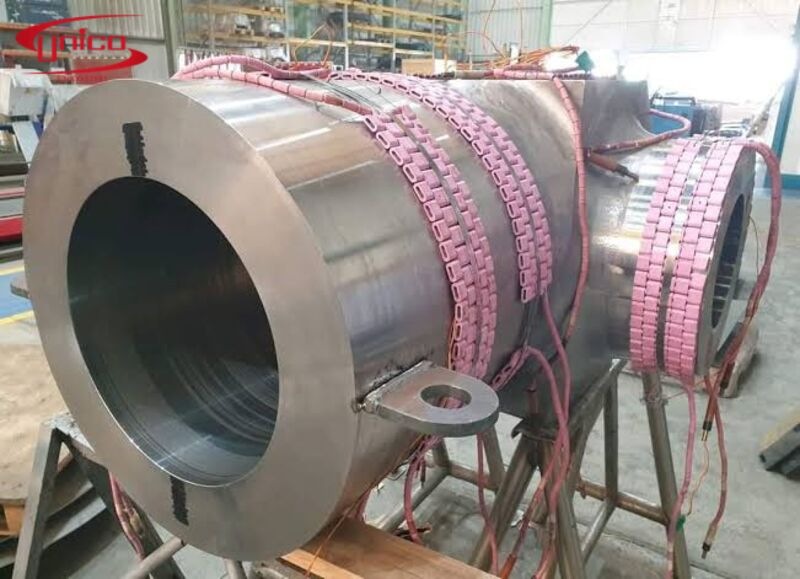
Xử lý nhiệt sau hàn là một trong những cách giúp hạn chế nguy cơ nứt thường gặp khi hàn inox 440C
5. Khi nào nên hàn inox 440C và khi nào nên gia công nguyên khối?
Nếu chi tiết 440C có hình dạng đơn giản, kích thước phù hợp và có thể chế tạo từ phôi nguyên khối, gia công trực tiếp từ phôi sẽ giúp tránh những thay đổi tổ chức do nhiệt hàn và hạn chế rủi ro phát sinh trong quá trình chế tạo. Hàn chỉ nên được cân nhắc khi cần sửa chữa, phục hồi một phần vật liệu hoặc kết cấu không thuận tiện để thay mới toàn bộ. Khi đó, ngoài việc tạo được mối nối, cần đánh giá cả vùng ảnh hưởng nhiệt và sự thay đổi về độ cứng, cơ tính của vật liệu sau hàn, đặc biệt với các chi tiết 440C làm việc dưới tải trọng hoặc chịu mài mòn. Một mối hàn đạt yêu cầu về hình dạng bên ngoài chưa đủ để khẳng định chi tiết vẫn đáp ứng yêu cầu làm việc ban đầu.
Tóm lại, inox 440C có thể hàn trong một số trường hợp nhưng không phải vật liệu dễ hàn. Trước khi lựa chọn phương án hàn, cần xác định rõ trạng thái vật liệu và yêu cầu kỹ thuật của chi tiết sau khi hoàn thiện. Với những chi tiết có thể gia công từ phôi nguyên khối, lựa chọn đúng tấm inox 440C, láp tròn inox 440C hoặc phôi phù hợp theo kích thước ngay từ đầu sẽ giúp hạn chế các vấn đề phát sinh do nhiệt hàn.
UNICO Steel cung cấp inox 440C theo quy cách, cắt phôi theo kích thước và hỗ trợ gia công theo bản vẽ, phù hợp cho nhu cầu chế tạo dao, khuôn và các chi tiết cơ khí yêu cầu độ cứng, khả năng chống mài mòn cao. Liên hệ để nhận báo giá chi tiết và hỗ trợ đặt hàng nhanh chóng, tiện lợi.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận