
Inox 904L có độ dai cao, dễ biến cứng khi cắt gọt và khả năng dẫn nhiệt kém nên tương đối khó gia công. Những đặc điểm này khiến dao cắt nhanh mòn, phoi khó thoát và việc kiểm soát kích thước chi tiết trở nên phức tạp hơn. Vì vậy, quá trình gia công inox 904L cần lựa chọn dao cụ phù hợp, điều chỉnh chế độ cắt và kiểm soát nhiệt tốt để hạn chế sai hỏng, bảo đảm chất lượng thành phẩm.
1. Đặc điểm vật liệu ảnh hưởng đến quá trình gia công inox 904L
Inox 904L có tổ chức Austenitic với hàm lượng Niken, Crom, Molypden và Đồng tương đối cao. Thành phần này giúp vật liệu chống ăn mòn tốt trong nhiều môi trường axit, nhưng cũng tạo ra một số thách thức khi gia công cơ khí. So với các mác inox thông dụng như 304 và 316L, inox 904L có độ dai cao và xu hướng hóa bền khi biến dạng nguội. Nếu dao cắt không đủ sắc hoặc thường xuyên trượt trên bề mặt phôi, lớp vật liệu tại vùng tiếp xúc dễ bị biến cứng, gây khó khăn cho những lần cắt tiếp theo. Bên cạnh đó, inox 904L có độ dẫn nhiệt thấp nên nhiệt sinh ra trong quá trình cắt gọt khó phân tán nhanh. Nhiệt tập trung tại vùng tiếp xúc giữa dao và phôi có thể làm dụng cụ nhanh mòn, ảnh hưởng đến độ chính xác và chất lượng bề mặt chi tiết.
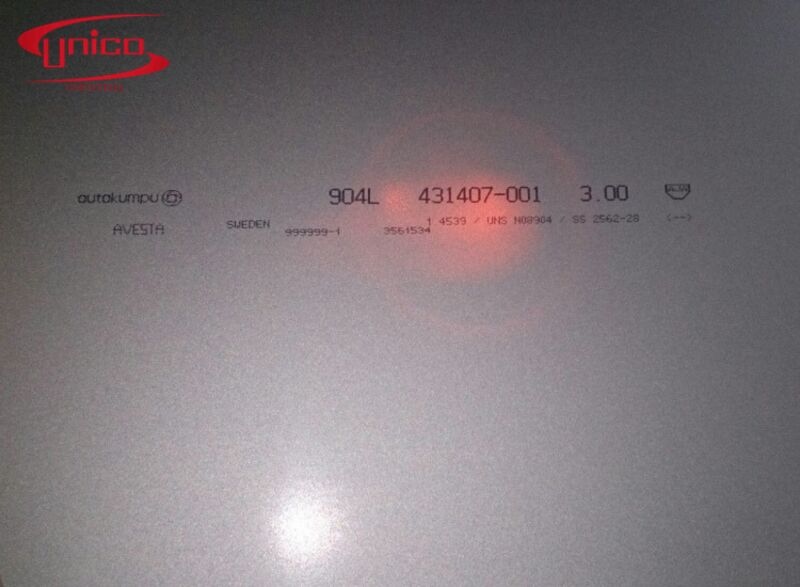
Inox 904L có độ dai cao và xu hướng hóa bền khi biến dạng nguội nên tạo ra nhiều thách thức khi gia công
2. Những khó khăn thường gặp khi gia công inox 904L
Hiện tượng biến cứng trong quá trình cắt gọt
Khi dao cắt trượt hoặc cọ xát nhiều lần trên cùng một vị trí, lớp bề mặt inox 904L có thể bị biến dạng và trở nên cứng hơn so với trạng thái ban đầu. Hiện tượng này thường xuất hiện khi dao cùn, lượng chạy dao quá nhỏ hoặc lực cắt không đủ để bóc tách vật liệu. Lớp bề mặt đã biến cứng khiến dao khó ăn phôi, làm tăng lực cắt và đẩy nhanh tốc độ mài mòn dụng cụ.
Nhiệt cắt cao làm giảm tuổi thọ dao
Trong quá trình gia công, nhiệt lượng chủ yếu tập trung quanh vùng tiếp xúc giữa dao và phôi do inox 904L khó truyền nhiệt ra bên ngoài. Khi nhiệt độ tăng cao, lưỡi cắt dễ bị mài mòn, mất độ sắc và giảm khả năng làm việc ổn định. Tình trạng này nghiêm trọng hơn khi tiện, phay liên tục hoặc gia công những chi tiết cần bóc tách lượng vật liệu lớn, bởi dao nhanh xuống cấp có thể kéo theo sai lệch kích thước và bề mặt không đồng đều.
Phoi dai và khó thoát khỏi vùng gia công
Độ dẻo và độ dai cao khiến inox 904L có xu hướng tạo ra phoi dài, khó bẻ gãy khi cắt gọt, đặc biệt là khi tiện trục, khoan lỗ sâu hoặc gia công những chi tiết có không gian thoát phoi hạn chế. Lúc này, phoi có thể quấn quanh dao, mắc trong rãnh thoát phoi hoặc cọ xát trở lại bề mặt chi tiết. Hiện tượng này không chỉ làm tăng nhiệt và ma sát mà còn dễ gây xước bề mặt, ảnh hưởng đến độ chính xác.
Rung động và sai lệch kích thước khi gia công
Lực cắt lớn, nhiệt độ cao và dụng cụ bị mòn có thể khiến quá trình gia công inox 904L mất ổn định. Nếu phôi gá kẹp không chắc chắn hoặc máy thiếu độ cứng vững, rung động sẽ xuất hiện, tạo vết dao trên bề mặt và khiến kích thước khó duy trì đồng đều. Với những chi tiết yêu cầu dung sai chặt, tình trạng này có thể làm sai lệch đường kính, độ phẳng hoặc độ đồng tâm, dẫn đến phải gia công lại.
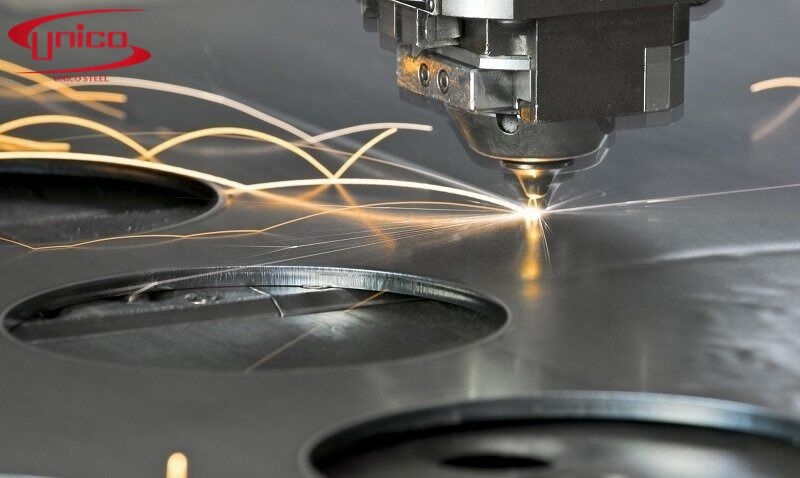
Quá trình gia công inox 904L dễ xuất hiện hiện tượng biến cứng và sinh nhiệt cao, ảnh hưởng đến dao cụ và bề mặt sau gia công
3. Cách kiểm soát quá trình gia công inox 904L
Lựa chọn dao cắt phù hợp
Do inox 904L có độ dai cao và dễ sinh nhiệt khi cắt gọt nên dao cụ cần đủ sắc và chịu mài mòn tốt. Với các nguyên công tiện, phay và khoan, nên sử dụng dao hợp kim cứng có hình học lưỡi cắt phù hợp với thép không gỉ Austenitic. Đồng thời, chú ý thay mảnh dao khi bị mòn hoặc sứt cạnh để duy trì độ chính xác và chất lượng bề mặt chi tiết. Ngoài ra, thực hiện góc cắt dương sẽ giúp giảm lực cắt, hạn chế vật liệu bám dính lên dao.
Điều chỉnh tốc độ cắt và lượng chạy dao
Inox 904L cần được gia công với tốc độ cắt phù hợp, kết hợp lượng chạy dao ổn định để dao bóc tách vật liệu liên tục. Tốc độ quá cao dễ làm tăng nhiệt tại vùng cắt, trong khi lượng chạy dao quá nhỏ lại khiến lưỡi dao cọ xát trên bề mặt và thúc đẩy hiện tượng biến cứng. Vì vậy, cần tránh để dao dừng lâu trên phôi hoặc cắt lặp lại nhiều lần tại lớp vật liệu đã bị hóa bền.
Sử dụng dung dịch làm mát và bôi trơn
Dung dịch làm mát giúp giảm nhiệt, hạn chế ma sát giữa dao và phôi, đồng thời hỗ trợ đưa phoi ra khỏi vùng gia công. Với những nguyên công phát sinh nhiều nhiệt hoặc khoan lỗ sâu, cần bảo đảm dung dịch được cấp đến đúng vị trí cắt với lưu lượng phù hợp. Bên cạnh đó, nồng độ và độ sạch của dung dịch cũng cần được duy trì để tránh ảnh hưởng đến hiệu quả làm mát, bôi trơn và chất lượng bề mặt sản phẩm.
Tăng độ cứng vững của máy và hệ thống gá kẹp
Máy gia công, đồ gá và dụng cụ cắt cần được lắp đặt chắc chắn để hạn chế rung động khi cắt inox 904L. Với các chi tiết dạng thanh dài, trục hoặc phôi thành mỏng, cần bố trí điểm đỡ và lực kẹp hợp lý để tránh cong vênh trong quá trình gia công. Hệ thống gá kẹp ổn định giúp dao duy trì quỹ đạo chính xác, hạn chế vết rung và cải thiện chất lượng bề mặt, đặc biệt ở những nguyên công tiện tinh và phay mặt.
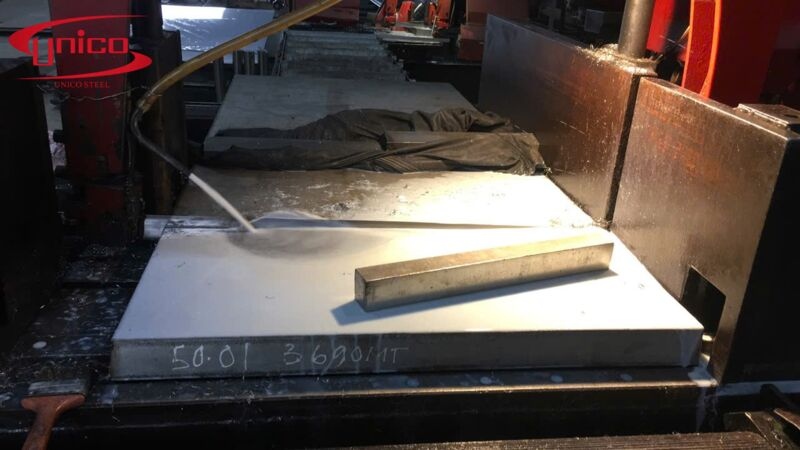
Kiểm soát gia công inox 904L bằng cách chọn dụng cụ và tốc độ phù hợp, dùng dung dịch làm mát và gá kẹp vật liệu chắc chắn
4. Các phương pháp gia công inox 904L phổ biến
Tiện và phay CNC
Tiện CNC phù hợp để gia công thanh tròn 904L thành trục, bạc, chốt và các chi tiết dạng trụ. Phay CNC thường dùng để tạo mặt phẳng, rãnh, bậc hoặc biên dạng phức tạp. Với cả hai phương pháp, cần giữ dao sắc, gá kẹp chắc chắn và điều chỉnh lượng chạy dao phù hợp để hạn chế biến cứng, rung động và sai lệch kích thước.
Khoan và gia công lỗ
Khi khoan inox 904L, phoi dài và khó thoát có thể tích tụ trong lỗ, làm tăng nhiệt và gây mòn mũi khoan. Vì vậy, cần chọn mũi khoan phù hợp, cấp dung dịch làm mát đầy đủ và kiểm soát phoi trong quá trình gia công. Sau khi hoàn thiện, cần kiểm tra đường kính và chất lượng thành lỗ để bảo đảm yêu cầu lắp ghép.
Cắt tấm và tạo hình
Tấm inox 904L có thể được cắt bằng laser, plasma, tia nước hoặc phương pháp cơ khí tùy độ dày và yêu cầu sản phẩm. Sau khi cắt, cần xử lý ba via và kiểm tra kích thước để bảo đảm độ chính xác. Với công đoạn chấn, uốn, cần tính đến khả năng hóa bền của vật liệu để lựa chọn lực chấn và bán kính uốn phù hợp, tránh nứt hoặc biến dạng ngoài ý muốn.
Có thể thấy, gia công inox 904L đòi hỏi sự phối hợp giữa lựa chọn dao cụ, thiết lập chế độ cắt và kiểm soát chất lượng sau từng công đoạn. Nếu thực hiện không bài bản sẽ có nguy cơ phát sinh những vấn đề như biến cứng bề mặt, nhiệt cắt cao, phoi dai và rung động. Những phát sinh này đều có thể ảnh hưởng đến độ chính xác cũng như khả năng chống ăn mòn của sản phẩm.
Để bảo đảm chất lượng thiết bị chế tạo từ inox 904L, doanh nghiệp cần lựa chọn phôi đúng mác thép, đạt tiêu chuẩn và có đầy đủ chứng từ vật liệu ngay từ đầu. UNICO Steel cung cấp inox 904L dạng tấm, cuộn, ống và thanh tròn với nhiều quy cách, hỗ trợ nhập khẩu theo yêu cầu và cung cấp chứng từ CO, CQ, MTC 3.1. Bên cạnh khả năng cung ứng vật liệu, UNICO Steel còn triển khai các dịch vụ cắt và gia công CNC theo bản vẽ, đáp ứng nhu cầu chế tạo chi tiết và thiết bị công nghiệp.
Quý khách hàng có nhu cầu hoặc cần tư vấn chi tiết, liên hệ ngay để UNICO Steel hỗ trợ nhanh chóng, chuyên nghiệp.
--------------------------------------------------------------------------------------
CÔNG TY TNHH CÔNG NGHIỆP VÀ THƯƠNG MẠI UNICO
Địa chỉ: Số 1137 Đê La Thành, Phường Láng, Hà Nội, Việt Nam
VPĐD Hà Nội: Số 266 Thụy Khuê, Tây Hồ, Hà Nội, Việt Nam
VPĐD TPHCM: 15F6 Đường DN5 - KDC An Sương, Phường Đông Hưng Thuận, HCM, Việt Nam
📞 Hotline Miền Bắc: 0559596886 (Ms.Lan)
Kinh doanh 01: 0969267880 (Mr.Hoàng)
Kinh doanh 02: 0904123459 (Mr.Mạnh)
Kinh doanh 03: 0936157449 (Mr.Thành)
Kinh doanh 04: 0936084349 (Ms.Linh)
📞 Hotline Miền Nam: 0967083036 (Mr.Khoa)
Kinh doanh Miền Nam: 0969856576 (Mr.Tùng)
📩 Email: sales@unicosteel.com.vn
Bình luận